


Stålrør, fra bilproduksjon til gassrør, kan enten sveises fra legeringer - metaller laget av forskjellige kjemiske elementer - eller konstrueres sømløst fra en smelteovn.
Mens sveisede rør tvinges sammen gjennom metoder som oppvarming og avkjøling og brukes til tyngre, stivere bruksområder som rørleggerarbeid og gasstransport, lages sømløse rør gjennom strekk og hulning for mer lette og tynnere formål som sykler og flytende transport.
Produksjonsmetoden låner mye til de forskjellige designene til stålrøret. Endring av diameter og tykkelse kan føre til forskjeller i styrke og fleksibilitet for store prosjekter som rørledninger for gasstransport og presise instrumenter som hypodermiske nåler.
Den lukkede strukturen til et rør, enten det er rundt, firkantet eller hvilken som helst form, kan passe til hvilken applikasjon som er nødvendig, fra væskestrøm til forebygging av korrosjon.
Trinn-for-trinn ingeniørprosess for sveisede og sømløse stålrør
Den overordnede prosessen med å lage stålrør innebærer å konvertere råstål til blokker, blomster, plater og kiler (som alle er materialer som kan sveises), lage en rørledning på en produksjonslinje og forme røret til et ønsket produkt.
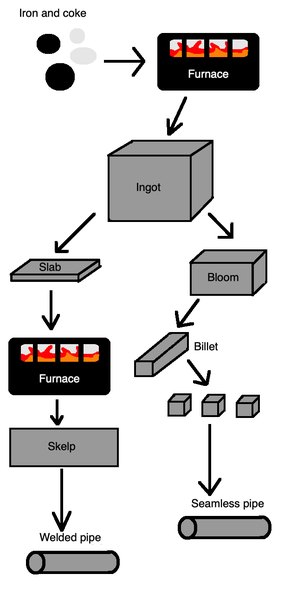
Lage blokker, blomster, plater og billetter
Jernmalm og koks, et karbonrikt stoff fra oppvarmet kull, smeltes til et flytende stoff i en ovn og sprenges deretter med oksygen for å lage smeltet stål. Dette materialet blir avkjølt til gjeng, store støpte stål for lagring og transport av materialer, som er formet mellom valser under høye trykkmengder.
Noen blokker føres gjennom stålruller som strekker dem til tynnere, lengre biter for å skape blomster, mellomstoffer mellom stål og jern. De rulles også inn i plater, stålstykker med rektangulære tverrsnitt, gjennom stablede ruller som klipper platene i form.
Lage disse materialene i rør
Flere rulleinnretninger flater ut - en prosess som kalles coining - blomstrer inn i billetter. Dette er metallstykker med runde eller firkantede tverrsnitt, som er enda lengre og tynnere. Flygende saks kutter billets på nøyaktige posisjoner slik at billets kan stables og formes til sømløst rør.
Plater blir oppvarmet til omtrent 2, {{1}} grader Fahrenheit (1, 204 grader celsius) til de er formbare og deretter tynnet til skallen, som er smale strimler av bånd opp til 0. 25 miles (0. 4 kilometer) lange. Stålet blir deretter renset ved bruk av tanker med svovelsyre etterfulgt av kaldt og varmt vann og transportert til rørfabrikker.
Utvikling av sveisede og sømløse rør
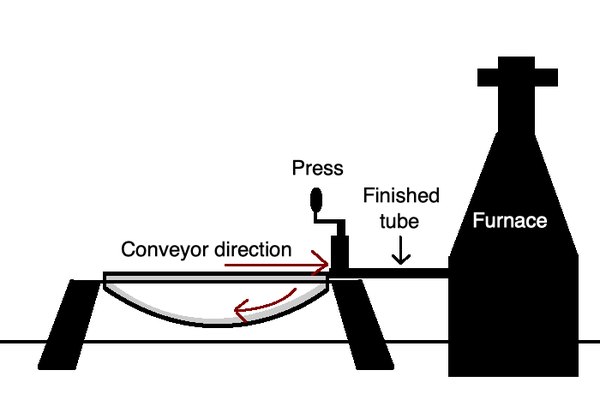
For sveisede rør vikler en avviklingsmaskin skelpen og fører den gjennom ruller for å få kantene til å krølles og skape rørformer. Sveiseelektroder bruker en elektrisk strøm for å tette endene sammen før en høytrykksrulle strammer den. Prosessen kan produsere rør så raskt som 1, 100 ft (335. 3 m) per minutt.
For sømløse rør fører en prosess med oppvarming og rullering av firkantede billetter med høyt trykk til å strekke seg med et hull i sentrum. Rullende kverner stikker gjennom røret for ønsket tykkelse og form.
Videre behandling og galvanisering
Videre prosessering kan omfatte retting, gjenging (kutting av tette spor i endene av rørene) eller tildekking med en beskyttende olje av sink eller galvanisering for å forhindre rust (eller hva som er nødvendig for røret' s formål). Galvanisering involverer vanligvis elektrokjemiske prosesser og elektroavsetningsprosesser for sinkbelegg for å beskytte metallet mot etsende materiale som saltvann.
Prosessen virker for å avskrekke skadelige oksidasjonsmidler i vann og luft. Sink fungerer som en anode til oksygen for å danne sinkoksid, som reagerer med vann for å danne sinkhydroksid. Disse sinkhydroksydmolekylene danner sinkkarbonat når de blir utsatt for karbondioksid. Til slutt fester et tynt, ugjennomtrengelig, uoppløselig lag med sinkkarbonat seg til sink for å beskytte metallet.
En tynnere form, elektrogalvanisering, blir vanligvis brukt i bildeler som krever rustbeskyttende maling slik at varmdyppet reduserer basismetallets styrke. Rustfritt stål lages når rustfrie deler er galvanisert til karbonstål.
Historien om rørproduksjon
Mens sveisede stålrør stammer fra den skotske ingeniøren William Murdock' oppfinnelsen av det kullforbrenne lampesystemet laget av fat musketter for å transportere kullgass i 1815, var sømløse rør&# { {0}}; ble introdusert til slutten av 1880 for transport av bensin og olje.
I løpet av 19 århundre skapte ingeniører innovasjoner innen rørproduksjon, inkludert ingeniør James Russell' s metode for å bruke en dråpehammer for å brette og sammenfette flate jernstrimler som ble oppvarmet til de ble formbar i 1824.
Helt neste år skapte ingeniøren Comenius Whitehouse en bedre metode for baksveising som innebar oppvarming av tynne jernplater som var krøllet inn i et rør og sveiset i endene. Whitehouse brukte en kjegleformet åpning for å krølle kantene til en rørform før de sveiset dem inn i et rør.
Teknologien vil spre seg innen bilindustrien og også brukes til olje- og gasstransport med ytterligere gjennombrudd som varmeformende røralbuer for å produsere bøyede rørprodukter mer effektivt og kontinuerlig rørforming i en konstant strøm.
I 1886 patenterte tyske ingeniører Reinhard og Max Mannesmann den første rulleprosessen for å lage sømløse rør fra forskjellige brikker hos deres far' s filfabrikk i Remscheid. I 1890 oppfant duoen pilger-rulleprosessen, en metode for å redusere diameteren og veggtykkelsen på stålrørene for økt holdbarhet, som med deres andre teknikker ville danne GG-quot; Mannesmann-prosessen" å revolusjonere feltet stålrørteknikk.
I 1960 s Computer Numerical Control (CNC) -teknologi lar ingeniører bruke høyfrekvente induksjonsmaskiner for mer nøyaktige resultater ved å bruke datamaskinkonstruerte kart for mer komplekse design, strammere bøyninger og tynnere vegger. Datastøttet programvare vil fortsette å dominere feltet med enda større presisjon.
Kraften i stålrør
Stålrørledninger kan generelt vare hundrevis av år med stor motstand mot sprekker fra naturgass og forurensninger, så vel som for påvirkninger med lav permeatjon for metan og hydrogen. De kan isoleres med polyuretanskum (PU) for å spare termisk energi mens de forblir sterke.
Kvalitetskontrollstrategier kan bruke metoder som å bruke røntgenstråler for å måle størrelsen på rørene og justere deretter for enhver observert varians eller forskjell. Dette sikrer at rørledningene er egnet for bruk selv i varme eller våte omgivelser.


